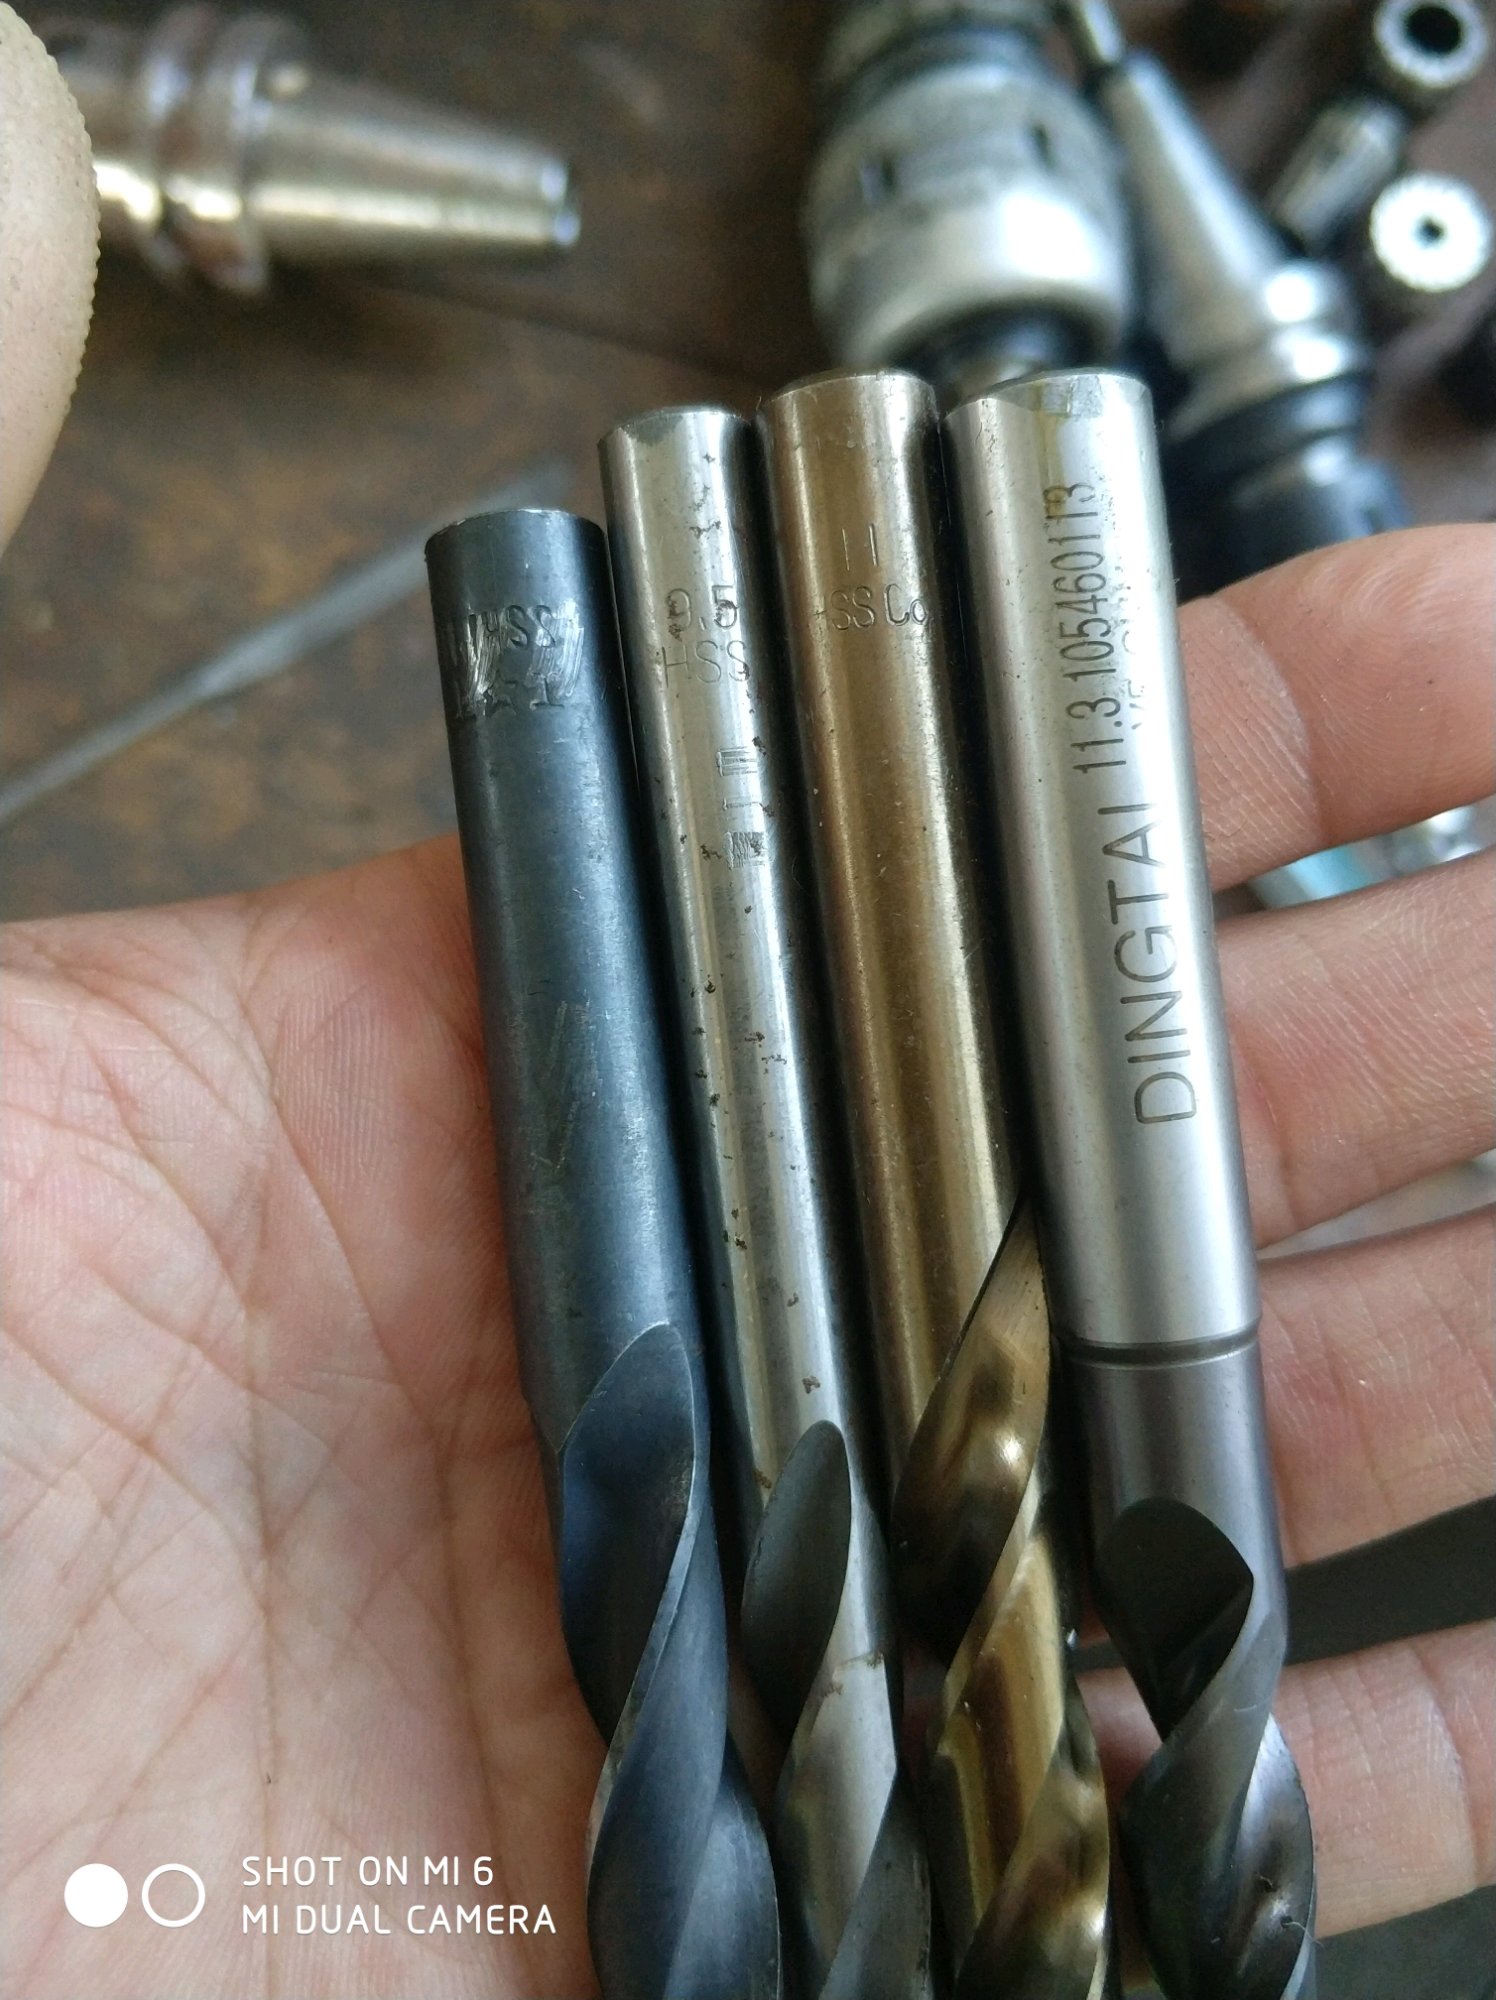
这四种钻头你们哪种用的多啊
加工中心吧
全部回复
仅看楼主
level 11
今年过一造⚡
楼主
这四种钻头你们哪种用的多啊
2019年11月05日 04点11分
1
level 11
今年过一造⚡
楼主
厂里做的钢件,有410/4130/17-4ph之类的
2019年11月05日 04点11分
2
回收数控刀具😘
看图最右边的最好,大厂一般进口,中型厂SUS,NACHI。小厂成工,哈工,上工这类
2021年04月19日 02点04分
level 11
今年过一造⚡
楼主
从左到右应该越来越贵吧,最右边的一直好用,但最近做一种料,反而不如最左边的好用
2019年11月05日 04点11分
3
嘉兴望吴门
最左边的上工,应该比第左二要贵,比左三不一定
2019年11月05日 11点11分
level 11
今年过一造⚡
楼主
就是做这种孔的,2丝公差,中间一段空的,钻头到下面一段中心钻引不到,经常会偏,哪位大神有好办法啊
2019年11月05日 04点11分
4
level 11
今年过一造⚡
楼主
这是工装,下面一段钻的铁屑都会在中间那段空心孔里,排不出去
所以钻头抬起来的时候经常会听到铁屑被扯在中间的声音,钻头夹再紧,也经常被拉下来
g81,82,83都试了,真是难弄
2019年11月05日 04点11分
5
远看像好人🐑
你这个工装做的不怎么样,装夹都要老半天
2019年11月08日 01点11分
今年过一造⚡
@远看像好人🐑
你错了,装夹10秒钟就够了,一次两个
2019年11月08日 11点11分
level 11
今年过一造⚡
楼主
描述的有点啰嗦
2019年11月05日 04点11分
6
冬雨裘
详细
2019年11月05日 04点11分
今年过一造⚡
@冬雨裘
挺详细了
2019年11月05日 04点11分
level 11
今年过一造⚡
楼主
钻头松了后,就会缩到里面,导致孔没打穿,接下来的铰刀就断里面了
2019年11月05日 04点11分
7
level 11
今年过一造⚡
楼主
哪位大神有好的工艺啊,厂里大批量的
2019年11月05日 04点11分
8
level 13
情诗漫
上四轴
2019年11月05日 04点11分
9
今年过一造⚡
要有四轴倒好了,又快还准,有4轴我就用铣刀铣了
2019年11月05日 04点11分
level 11
今年过一造⚡
楼主
11.14的孔,我是先点孔,再10.8钻头,再11.1钻头扩,再11.14铰刀
2019年11月05日 04点11分
10
level 11
今年过一造⚡
楼主
75个深,一个孔要四分钟左右
2019年11月05日 04点11分
11
level 12
冬雨裘
试过,因为下面那个孔,的顶部是圆所以会偏吧,介意打一个空,再用铣刀踩。嗯工装和在一起的要打通,排铁屑。
2019年11月05日 04点11分
12
今年过一造⚡
用铣刀的话,还不如用个加长的中心钻了
2019年11月05日 04点11分
level 14
吃苹果不削皮◆
买小的90度定心钻点孔代替中心钻
2019年11月05日 04点11分
13
今年过一造⚡
其实这样也做过,上面一半打通了,再点下面孔,然后钻头走上面还得慢慢再走一遍,太慢了
2019年11月05日 05点11分
吃苹果不削皮◆
@今年过一造⚡
不用呀,直接用G1快速过到底,你不会又用G81从上钻到下吧?
2019年11月05日 05点11分
今年过一造⚡
@吃苹果不削皮◆
嗯,刚钻的孔,再用同样的钻头,g1我感觉还是快
2019年11月05日 05点11分
今年过一造⚡
@停止的我
怎么从底下开始钻?
2019年11月05日 05点11分
level 11
jam0150
日常,略不耐磨,不锈钢+淬火件,略强一点点不锈钢+淬火件。
2019年11月05日 06点11分
15
今年过一造⚡
大神讲清楚点,硬的,粘的各用什么钻头
2019年11月05日 07点11分
jam0150
@今年过一造⚡
1勉强,2不合适,3合适,4更佳,钻头磨的好不好也起到决定性的作用。
2019年11月05日 11点11分
1
2
3
尾页