level 7
价格不贵,200多块而已,现在使用老铁烫亚克力的方法来挖槽,味道实在太恶心了。。。
另外,还得买个防护面具:item.jd.com/1026974162.html
2014年07月20日 06点07分
1
level 7
学校劳技教师好像有小的木工床,我去试试看能铣亚克力不
2014年07月20日 12点07分
2
level 7
第三节 铣工安全技术基础知识
铣床是一种用途广泛的金属切削机床,更换不同用途的铣刀,就可加工平面、沟槽、角度、成形表面、螺旋面和齿轮等,也可以用来切断材料。
铣工是操纵铣床进行生产的劳动者,在铣床工作时,铣刀、工件、切屑和装夹工作的夹具等,都有可能使铣工受到伤害。因此,只有系统学习掌握相关安全技术知识,不断提高自身安全技术素质;才能做到安全生产。
一、铣床工作安全基础
1.在装夹工件或从铣床上卸下工件时,操作者的手靠近没有遮挡的铣刀,铣床运转时测量工件或用手、其它物件在旋转的铣刀下面清除切屑,切屑飞溅,在检验工件表面粗糙度时手靠近铣刀等等不安全因素,都可能引发伤害事故。因此,为了防止事故的发生,对于容易引起人身伤害事故的铣刀,应设有遮住铣刀的防护装置;清理切屑时应使用毛刷;测量工件时应停止运转等;采取相应的有效措施。
2.在立式铣床上,大多数采用有突出部分的铣刀,特别是硬质合金端铣刀;铣刀体的凸出部分和紧固螺钉都是危险部位。一般这种端铣刀的刀体做成流线型;紧固螺钉做成埋头螺钉,嵌入铣刀体的内部。
3.高速铣削时,由于切屑量增加,切屑温度很高;所以有被切屑刺伤和烫伤的危险;因此铣床加工部位应设有防护装置。在某些情况下,可使用简单的挡护板;如果没有防护装置或挡护板,则应使用个人安全防护用具如封闭型护目镜;还可在适当的位置设置各种透明的防护罩等。
4.铣床上还应设立切屑收集引导管,以便收集“反方向”切屑流。飞落入引导管的切屑与半圆形的后部管壁相碰,减低速度后落入装在引导管后部的集屑器内。
5.在高速切削铸铁时,要安装吸尘装置,操作者应戴口罩。作高速切削加工的铣床要装飞轮,飞轮上不可有任何凸出部分或锐角。为安全起见,宜将飞轮装在心轴尾端上,并保证其紧固可靠,防止工作时因振动而松脱。装有飞轮的铣床必须有快速制动装置;主轴快速制动开关应与铣床的操纵机构相连。
2014年08月02日 14点08分
5
level 7
二、铣床工作安全规则
1.穿戴好安全防护用品。
1)工作服要三紧,特别是袖口要扎紧或者带套袖。防止衣角袖口被卷入铣床的运动部位。
2)穿好高腰工作鞋,严禁穿凉鞋。
3)女工要戴工作帽或护发罩,将长头发全部塞进帽子里或护发罩内。
4)不准戴手套操纵铣床。
5)高速铣削时,要戴好护目镜。
6)切削铸铁工作是要戴口罩。
2.严防铣刀伤害。
1)装卸铣刀时,可戴手套或用布垫衬;不要用裸手直接握住有锋利刃口的铣刀。
2)铣刀未完全停止转动前不得用手去触摸、制动。
3)使用扳手时,用力方向应避开铣刀;以免扳手打滑导致伤害事故。
4)在切削过程中,不得用手触摸工件;以防铣刀铣坏手指。
3.严防切屑损伤皮肤、眼睛。
1)清除切屑时要用毛刷,不可用手抓或嘴吹。
2)操纵铣床时,不要站在切屑流飞出的方向;以防切屑烫伤皮肤或飞入眼中。
3)若有切屑飞入眼中切勿用手柔搓,应及时送医院治疗。
4.严防工件从夹具中飞出伤人。
1)工件在安装时,要正确选择定为基准。
2)夹紧工件时,装夹要牢固;严防工件在铣削力的作用下产生松动。铣刀是多刃切削刀具,切削时往往几个刀齿同时切削工件;因此作用在工件上的铣削力较大。所以在夹紧工件时,要根据各种具体情况,施加足够的夹紧力。
3)对刚性、强度差的工件,安装时要采用各种辅助支承措施;防止工件在铣削力的作用下破碎或从夹具中飞出,造成伤害事故。
5.严防铣刀破碎伤人。
1)根据铣刀材料、工件材料、铣刀强度、工件质量等来选择铣削用量。不要盲目选择较大的铣削用量,以防铣刀损坏,发生铣刀伤人事故。
2)根据工件的质量来限制铣刀的磨损程度,是防止铣刀出现破碎的有效措施之一。
3)根据铣刀材料、工件材料、工件质量来正确地选择铣刀的几何角度;防止盲目地选择较大的几何角度而导致铣刀尽早磨损。
6.防止起吊工件或夹具时砸伤人。
1)起吊工件时要根据实际情况,正确选择起吊用具。
2)起吊前要正确捆绑工件;防止引起吊用具选择不当,工件滑落,造成人身、设备和质量事故。
3)要正确指挥行车。
7.防止手用工具在使用中伤人。
1)用规格不合适的扳手扳螺母时,容易使手部受伤。因为这样使用扳手会出现打滑现象。使用表面有伤痕的扳手时,手部易被擦伤。
2)手锤柄部应光滑无毛刺。锤子头应牢固地嵌装木柄上,确保锤击时不飞出,使用时不能戴手套。
3)螺丝刀的前端应正确刃磨;否则螺丝刀易从螺钉的槽中滑出,伤及操作者的手部。
4)使用锉刀是要紧握在手中,以免脱落。手柄与锉刀连接时要牢固;为了防止手柄不致开裂,手柄上应套上金属箍。
2014年08月02日 14点08分
6
level 7
七、钻孔的安全技术
在铣床上对小型工件镗孔前,都要用麻花钻头在孔的实心部位先钻出孔来,然后再用镗刀镗孔。麻花钻头它最突出的特点是直径小、钻身长、韧性差;如果刃磨不正确,钻削用量选择不当或者钻削方法不正确等,钻削时钻头容易折断。同时钻削时不易断屑,钻屑易随钻头旋转而抛甩或缠绕在钻身上。这些都可能导致人身伤害事故,必须引起高度重视。
因此掌握钻头的正确刃磨以及断屑措施,认识钻削时钻头的受力情况以及钻削用量的合理选择等,是避免发生伤害事故的途径。
(一)防止钻头损坏的安全措施
1.防止钻头折断的措施。
1)磨锋利钻头。
2)减少进给量,合理提高钻削速度。
3)钻深孔时,钻头要退出几次进行倒屑。
4)钻孔钻通时,应减小进给量。
5)工件安装时一定要装夹牢固。
6)减小后角。锋角一定磨得对称。
2.防止切削刃迅速磨损的措施:
1)降低钻削速度。
2)根据被钻削工件的性能,选择刃磨钻头角度。
(二)钻削过程中的安全技术
1.严禁戴手套操作。戴手套操作时钻削过程中引起事故的主要原因。
2.钻削中不准擦拭设备,以免发生事故。
3.工作台面上不允许堆放工夹量具及其它用具,防止被旋转着的设备抛出发生事故。
4.切屑要不断地清除,过长的切屑应该用钩子钩掉或停车处理;以防切屑缠绕过多或抛出造成事故。清除切屑时不准用手拉或用嘴吹。
5.钻孔时要加适量的冷却液。钻深孔时要经常将钻头提起排屑,防止钻头被切屑卡住停转。
6.钻通孔时,当孔要钻通时,应减小进给量;否则在钻头刚钻穿时,横刃不再受到轴向阻力,使进给量突然增大,切屑增厚,工件和刀具就要受到很大的扭矩。轻则钻头折断,重则会使工件、夹具一起随钻头旋转而抛出造成事故。
7.机床未停稳时,不准调换钻头或进行测量。
八、高速铣削安全技术
高速铣削,是指使用硬质合金(或者陶瓷)刀具。为充分发挥刀具的切削性能,采用较高的切削速度,提高生产效率。这种切削方法,在现代的机械加工中,表现了强大的生命力。
(一)高速铣削的条件
由于高速铣削时发热多,功率消耗大,振动加剧等;因此,对机床、夹具、工件、刀具必须满足一定的要求;不具备必要的条件而盲目进行高速铣削是极其不安全的,甚至是危险的。应具备的条件是:
1.对铣床的要求。
1)铣床的功率足够大。
2)铣床主轴转速和工作台进给量足够高。
3)铣床的刚性好和抗振性强。
4)铣床必须具备防止超负荷安全保护装置。
5)为了保证铣削平稳,最好在主轴或铣刀心轴上安装飞轮。
6)对各运动部位的间隙要进行调整。主轴间隙应在0.005-0.015mm之间,丝杠螺母间隙应在0.05mm左右,镶条间隙应在0.02-0.04mm之间。
7)为了提高铣床的刚性,不运动方向必须夹紧。
8)认真润滑机床各部,防止铣床出现研磨事故。
2.对刀具的要求。
1)高速铣削铣刀,必须具备高的热硬性和高的耐磨性。
2)铣刀体应当坚固、沉重、刀体成流线型,尽量使刀具的结构有很强的抗振性。对带孔的铣刀,铣刀内孔应适当增大,以便增加铣刀心轴的强度和刚性。
3)安装铣刀的辅具要标准化,安装铣刀片的螺钉凸露部分要短,最好采用埋头螺钉。
3.对夹具的要求。
1)夹具的结构简单坚固。
2)夹具装卸工件迅速。
4.对工件的要求。
1)工件刚性强。
2)工件装夹牢固。
(二)高速切削的安全要求
高速切削时,必须严格遵守安全技术操作规程;否则将损坏机床、夹具、刀具、工件,甚至造成事故。
1.操作者必须带好防护眼镜。
2.铣床必须配备防屑挡板或防护罩、防护网。
3.高速切削的铣床与其他机床之间要有切屑防护网隔开。
4.高速切削中要随时检查铣床运转情况,润滑和铣刀等是否正常。
(三)不重磨式铣刀
在铣床上进行高速铣削时,应广泛使用不重磨式铣刀;因为不重复磨式硬质合金铣刀是一种安全、高效率的刀具。这是防止由于刀体棱角、紧固螺钉外露等现象造成事故的有效途径。
九、认识铣削力的变化规律对安全生产具有重要的指导意义
在铣床上用铣刀铣削工件时,铣刀受到一种阻力,阻止铣刀的切削运动;这种阻力就是铣削力。
铣削力实际上就是铣刀和工件之间的相互作用力。铣削力不是永恒不变的,而是随着工件材料的强度、硬度、铣削用量、铣刀几何角度、铣刀刃口的锋利性、铣刀磨损的程度等不同而变化的。小则几十牛力,大则到几万牛力。在铣削过程中,铣削力会使铣刀刀轴弯曲;铣削力会把铣刀从刀轴上拔出;铣削力会把工件从夹具中拖出;铣削力会使工件变形或破碎;铣削力在铣削过程中会使刀具和工件振动以及产生很高的切削热而加剧刀具的磨损,降低铣刀的耐用度;铣削力甚至会损坏铣刀、工件、夹具、机床设备,导致由上述种种事故引发的伤害事故。与此同时,铣削力又是设计机床、夹具、刀具等极其重要的依据。因此铣削力及其变化规律有助于分析铣削的全过程,对安全生产具有极其重要的指导作用。
减小铣削力在铣削过程中的有害影响,一般采用以下措施:
1.安装铣刀时,铣刀应尽量靠近主轴。
2.工件装夹要牢固可靠。
3.要正确安装螺旋圆柱铣刀。
4.在进行某一方向的铣削时,应把不运动的方向锁紧,注意反摇把。
5.铣削力很大时,对铣刀轴应增设支撑。
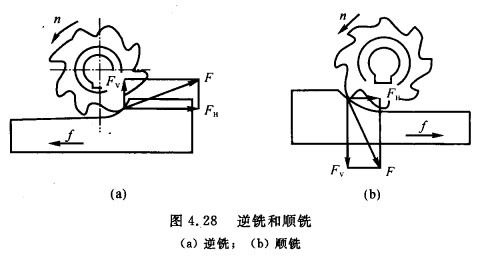
6.铣削薄的或刚性差的工件时,最好采用顺铣方式,这样可以利用向下的垂直分力夹紧工件;从而减小由于夹紧力造成的工件变形或破碎。
十、铣刀磨损的安全限度
在铣削过程中,如果发现已加工表面粗糙度显著下降、切削的形状和颜色与初始切削时有明显的不同、铣削振动加剧以及出现不正常的响声等现象时,都说明刀具已经钝化。这时必须重新刃磨刀具或更换刀具。若继续使用钝化的刀具,将使切削区域的温度急剧上升,导致刀具加剧磨损,最终失去切削作用。这也是造成铣刀严重损坏甚至折断的主要原因之一,是引起铣刀伤害事故、质量事故、设备事故等的潜在因素。因此,作为一名铣工必须会正确使用铣刀,能准确地将铣刀的使用限度控制在安全限度内;怎样才能做到这一点呢?只有掌握技术理论并以此来指导实践才是唯一的途径。
十一、铣刀几何角度的合理选择
铣刀切削部分的几何参数,对切削性能、劳动生产率、生产安全等都影响重大。因为铣削力的大小、振动的程度、切削热、刀具耐用度以及工件的质量等很多方面都和铣刀的几何参数有直接的关系。
在机床、刀具和刀具材料,工件质量和工件材料,以及加工条件等多种因素确定的前提下,合理选择铣刀的几何角度,不但能充分发挥铣刀的切削性能,而且可显著提高生产效率,同时使铣削过程更加安全。任何一把先进刀具,都是在某种特定的条件下,经过不断探索、不断总结、不断实践而产生的。由于它适应这种特殊条件的需要,才能充分地发挥作用并显示出优越的切削性。
究竟应怎样合理地选择铣刀的几何角度呢?用一句通俗的语言来概括,即根据具体条件综合考虑,灵活运用合理选择。
十二、铣削用量的合理选择
铣削用量的合理选择与生产效率、安全生产是紧密相关的。在实际生产中,任意选用过大的铣削用量是造成铣刀过早磨损和折断的主要因素,也是铣刀伤害操作者的主要原因。广大铣工应充分注意这一点。铣削用量的合理选择原则是:
1.必须确保安全,在不致发生伤害等事故的前提下合理选择铣削用量。
2.必须确保不超过机床的功率,以及在工艺系统刚性的条件下,不能产生过大的变形和振动。
3.在满足上述各项要求的前提下,充分发挥机床的潜力和刀具的切削性能,尽可能选择较大的铣削用量,以减少机动时间,使生产率更高、成本最低。
2014年08月02日 14点08分
8
level 7
铣刀破碎后,铣刀的碎片往往沿铣刀切削速度的方向飞出
所以在使用手铣时,绝对要保证旋转切线方向是无人的。
2014年08月02日 14点08分
10
level 7
学校批了铣床,300多的低功率产品,周一应该能到,
本学期全面把课程升级为两节课,我准备在教学中除了让学生做1个新设计的键盘之前先做一个数字区键盘作为学习的示例、成本是20块的亚克力,30块钱的轴,40块钱的arduino
回头预收100块
由学生记账
请学生家长进行采购
2014年09月13日 14点09分
11